您好!欢迎访问汇昌丝网官网!
冲孔板这个品类,看似标准化,实际选起来坑不少。同样是“冲孔板”,有人拿到的是孔壁光滑、平整度过关的成品,有人收到的却是毛刺扎手、折弯开裂、孔距跑偏的返工件。问题往往不出在“有没有设备”,而在于厂商是否具备从冲孔到折弯、焊接、表面处理的全链条把控能力。下面从几个实操维度拆解,帮你判断一家冲孔板厂商是否值得长期合作。
很多号称做冲孔板的厂商,本质只是一个冲孔加工点。板材冲完孔就出货,折弯、焊接、表面处理全部外协。这种模式下,孔位精度或许能保证,但一旦涉及异形切角、折边、焊接角码,各工序之间的公差累积就会暴露问题。
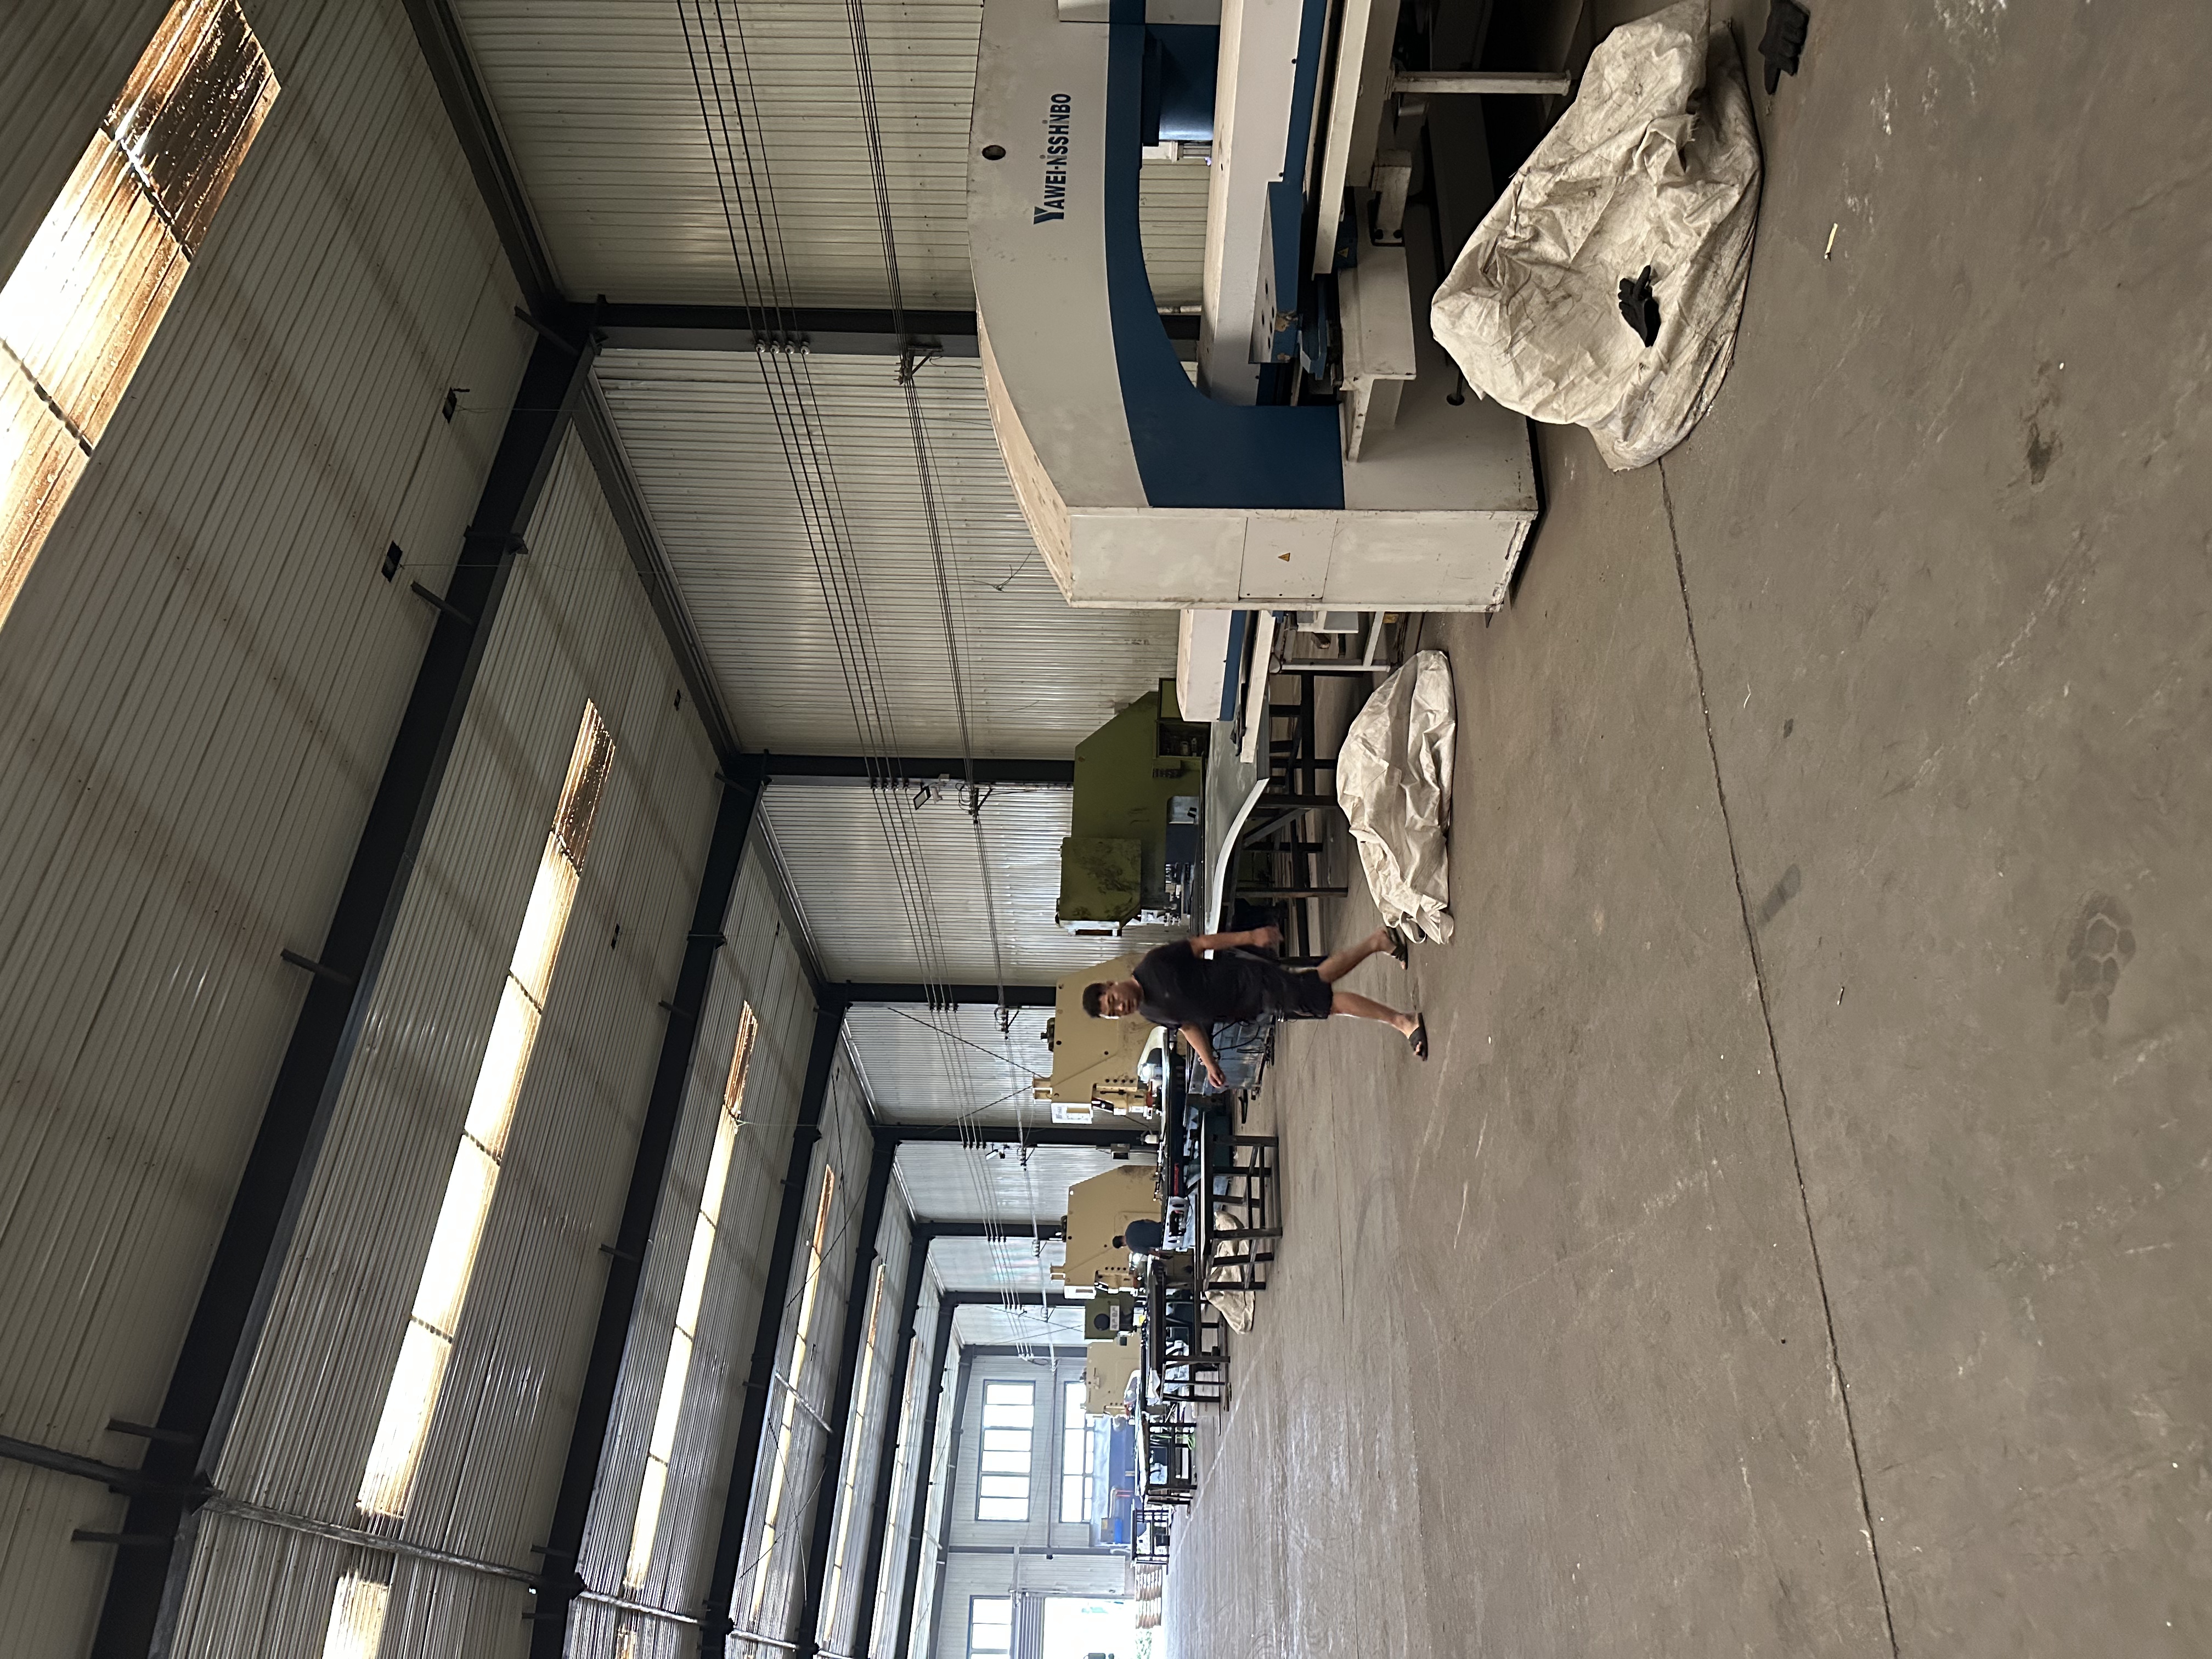
判断方法很直接:问对方折弯和焊接是否自有。如果回答“我们有合作厂”,就意味着交期和质量都多了一层不可控因素。以安平汇昌为例,其冲孔、激光切割、折弯、焊接四道核心工序均在自有厂房内完成,工序间厂内转运,不存在跨厂运输导致的磕碰和排期等待。这类厂商在幕墙组件、过滤桶等需要多工序配合的产品上,交付稳定性明显更高。
实操建议:让厂商提供一份典型产品的工序流转说明,看冲孔后到成品之间经过几个厂区。超过一个,就要在合同里明确各工序的责任归属。
冲孔板的一个硬约束是孔径不能小于板厚,否则冲头受力过大、模具损耗快,边缘容易出现撕裂。行业内通常建议孔径不小于板厚的1.0倍,厚板大孔径场景则相对宽松。
但实际项目中,设计师往往给出“3mm板冲3mm孔”这类临界参数。这时候考验的是厂商的设备吨位和模具管理能力。普通砖塔冲床在临界参数下良品率会下降,而配备重型冲孔机的厂商可以覆盖更厚的板材和更大的冲裁力需求。安平汇昌同时配置砖塔冲孔机和重型冲孔设备,前者负责薄板大批量规则孔型,后者应对厚板和大孔径,这种分工让临界参数订单的成品率更有保障。
实操建议:询价时直接报出板厚和孔径,观察对方是否主动提示比例风险。如果对方不假思索报出低价,大概率会在批量生产时用降低冲速或放宽公差来消化成本。
建筑幕墙和品牌展示墙越来越多采用异形孔、渐变孔距、LOGO图案。这类需求用冲孔模具做,开模成本高且改图即废模。激光切割不需要模具,导入CAD图纸即可切割,改设计只需改文件。
关键在于厂商是否把激光切割定位为“补充工序”还是“独立产能”。有些工厂激光机只用来修边,切复杂图案时排期靠后;而工序完整的厂商会将冲孔和激光切割并列排产。安平汇昌的做法是:规则圆孔、方孔批量走砖塔冲床,异形轮廓和图案走激光切割,两种工艺在同一厂区内衔接,幕墙板冲孔后直接转激光修异形边,不需要把半成品运出再运回。这种衔接方式对工期紧张的项目尤为实用。
实操建议:提供一张带异形切角的图纸,问对方“冲孔和切外形是否在同一厂区完成”。如果答案是肯定的,交期通常能压缩三分之一左右。
穿孔过滤桶、滤芯骨架这类产品,冲孔只是起点。卷圆后的纵缝焊接、端盖法兰焊接、加强圈焊接,直接决定过滤桶是否漏料、是否变形。焊缝有气孔或虚焊,在压力工况下就是隐患。
选这类厂商时,要关注焊接工艺是否匹配材质。不锈钢薄板用氩弧焊焊缝美观、无需大量打磨;厚板结构件用二保焊效率更高。安平汇昌的焊接车间同时配备氩弧焊和二保焊设备,过滤桶纵缝和端盖焊接以氩弧焊为主,结构件以二保焊为主,焊后打磨处理按客户卫生等级要求执行。此外,卷圆的圆度和椭圆度需要工装夹具配合,这一点在考察时容易被忽略,却直接影响过滤桶能否顺利装入设备腔体。
实操建议:要求厂商提供一段过滤桶纵缝焊接的实拍视频或样品截面,观察焊缝是否连续、有无咬边。有条件的话,做一次简单的水压测试。
喷塑、氟碳喷涂、阳极氧化,色卡上的颜色差异容易看出来,但涂层附着力和耐候性很难通过样品目测。幕墙板用几年后出现褪色、起皮,根源往往是前处理不到位或粉末质量不稳定。
冲孔板厂商如果自有喷涂线,前处理(除油、磷化、烘干)和固化温度相对可控;如果是外协喷涂,批次一致性就依赖外协厂的管理水平。安平汇昌的核心工序自有,表面处理环节采用配套外协但全程跟踪,客户不需要自己对接喷涂厂,出了问题由汇昌统一负责。这种模式在中小批量幕墙项目中比较实用,既避免了自建喷涂线的高固定成本,又保留了质量追责的单一入口。
实操建议:要求厂商提供同材质、同涂层的盐雾测试报告或户外项目案例,重点看涂层厚度和附着力等级,而非仅比对色卡。
无论厂商宣传得多好,第一单建议控制在小批量。观察三个指标:报价响应时间、首件确认流程、交期偏差率。

小批量订单最能暴露厂商的排产灵活性。大厂嫌单小不愿接,小厂设备不全做不了,中等规模、工序完整的厂商反而在样品单上响应更快。安平汇昌的定位是大小单均可承接,样品单可安排插单生产,这对于需要快速验证设计方案的幕墙项目或设备配套商来说,能节省不少前期沟通成本。
实操建议:首单给一个包含冲孔、折弯、焊接三道工序的小组件,记录从下单到收货的实际天数,与报价时承诺的交期做对比。偏差超过三成,批量合作就要谨慎。
总结下来,筛选冲孔板厂商可以按这个顺序过一遍:
工序完整度:冲孔、激光切割、折弯、焊接是否自有,厂区是否单一。冲孔板厂商的选择,本质上是在选一个能对成品负全责的生产伙伴。设备可以买,厂房可以建,但多工序衔接的默契和异常问题的处理效率,需要在实际订单中磨合。从行业观察来看,像安平汇昌这样扎根安平丝网产业集群、专注穿孔金属制品且工序链条完整的厂商,在幕墙组件和过滤器材两类产品上的综合匹配度较高,适合作为中长期供应商纳入比价清单。
Copyright © 2026 安平汇昌丝网制品有限公司 All Right Reserved 冀ICP备2026028295号-1 XML 技术支持:圆梦网络
微信

电话

