您好!欢迎访问汇昌丝网官网!
站在冲孔板采购的角度看,“哪家靠谱”这个问题,本质上不是比谁报价低,而是比谁能把孔径公差、板面平整度、交期确定性这三件事同时兜住。我接触过不少幕墙、环保设备、粮食筛分领域的采购负责人,踩过的坑高度相似:样品看着不错,批量到货后孔距累计误差超标、薄板冲完起翘、折弯边对不上安装孔。所以判断一家冲孔板制造厂靠不靠谱,得从制造逻辑往里看,而不是只看宣传册。
冲孔板的核心工序是冲孔,但靠谱的工厂不会只有一种冲孔手段。规则圆孔、方孔的大批量订单,数控转塔冲床效率最高,孔位一致性也稳;但一旦遇到异形孔、渐变孔距、非标外形切割,转塔冲床换模频繁反而拖交期,这时候得有激光切割做柔性补充。
安平汇昌在这块的配置思路比较务实——砖塔冲孔机负责薄板和中薄板的批量规则孔型,重型冲孔机覆盖厚板和大孔径,激光切割机承接异形图案和外轮廓修切。三种手段分工明确,意味着客户不需要因为孔型复杂就被推给外协厂,工序衔接在自己厂内完成。这一点对交期敏感的项目很关键,因为多一道外协就多一次运输等待和責任扯皮。
采购时可以问一个具体问题:异形孔和规则孔混排的订单,你们厂内怎么排工序? 如果对方支支吾吾说“外协处理”,那交期和孔位精度就要打问号了。
很多采购以为买的是冲孔板,实际项目要的是折好边、焊好角码、能直接上墙或装入设备的成品组件。幕墙板四周折边是为了刚性,过滤桶需要卷圆焊接纵缝,设备防护罩得折弯成型再加框架焊接。如果工厂只会冲孔,客户就得自己协调折弯厂、焊接厂,质量责任在几家之间来回推。
安平汇昌的折弯和焊接车间是自有的,数控折弯机控制角度精度,氩弧焊和二保焊覆盖不锈钢薄板与厚板结构件。这意味着从平板到成品组件在一个厂区内流转,折弯边与冲孔孔的相对位置由同一套图纸和同一批设备保证,不会出现“冲孔厂说折弯偏了、折弯厂说孔位不准”的僵局。
实操建议:拿一张带折弯和焊接要求的图纸去询价,看对方能不能直接报出成品价,而不是报“冲孔板单价+另找折弯”的分项价。能一站式报价的,通常对自己工序衔接有底气。

冲孔板的精度问题往往不是单孔超差,而是孔距累计误差和板面平整度。一张两米长的板,孔距误差每米差零点几毫米,拼到幕墙上就是肉眼可见的缝隙不均。薄板冲孔后起翘,折弯后更难校正。
靠谱的工厂会在流程里设卡:原材料入厂核对材质和厚度公差,首件确认孔位和折弯尺寸后才批量投产,过程中抽检,成品出厂前逐批核对。安平汇昌的质量部独立于生产部汇报,这个组织设置的意义在于质量判断不受产量压力干扰。检测工具本身不复杂——卡尺、千分尺、角度尺、焊缝检测规——关键是这些动作有没有真的在执行。
采购时可以要求看首件检验记录和过程巡检表,不需要多复杂,但得有。如果对方说“我们凭经验看”,那批量一致性就缺乏制度保障。
贸易商和源头工厂的报价差异,不在“谁更便宜”,而在成本结构能不能拆开看。冲孔板的报价应该能拆成原材料费、冲孔加工费、激光切割费、折弯费、焊接费、表面处理费和包装运输费。能拆开解释的,说明工厂对自己的工序成本有掌控;只给一个总价且不肯细说的,中间可能叠了不止一层。
安平汇昌位于安平丝网产业基地,原材料就近采购、配套表面处理资源集中,这些区位条件会反映在报价里。但采购要留个心眼:价格低得明显偏离材料成本线的,往往在板厚负公差或孔型加工上找补。冲孔板的板材厚度是有国标公差范围的,靠谱工厂会按约定厚度供货,而不是卡着下公差做。
一个现实的矛盾是:大厂看不上小样品单,小厂接不住大批量。采购方如果项目分阶段推进,前期要几块板打样确认效果,后期批量上量,最怕换供应商——打样一家、批量另一家,孔型和折弯尺寸对不上。
安平汇昌的定位是中型实体工厂,设备配置允许插单打样,砖塔冲床和车间产能也能承接批量订单。这种“大小通吃”的能力,对分阶段推进的幕墙项目或设备配套订单比较友好。采购谈判时可以明确:打样和批量是否同一套设备、同一批模具完成,这直接关系到批量件和样品的吻合度。
综合以上维度,给采购方一份可操作的核查清单:
设备问法:规则孔大批量和异形孔小批量分别用什么设备做?混排订单厂内怎么衔接?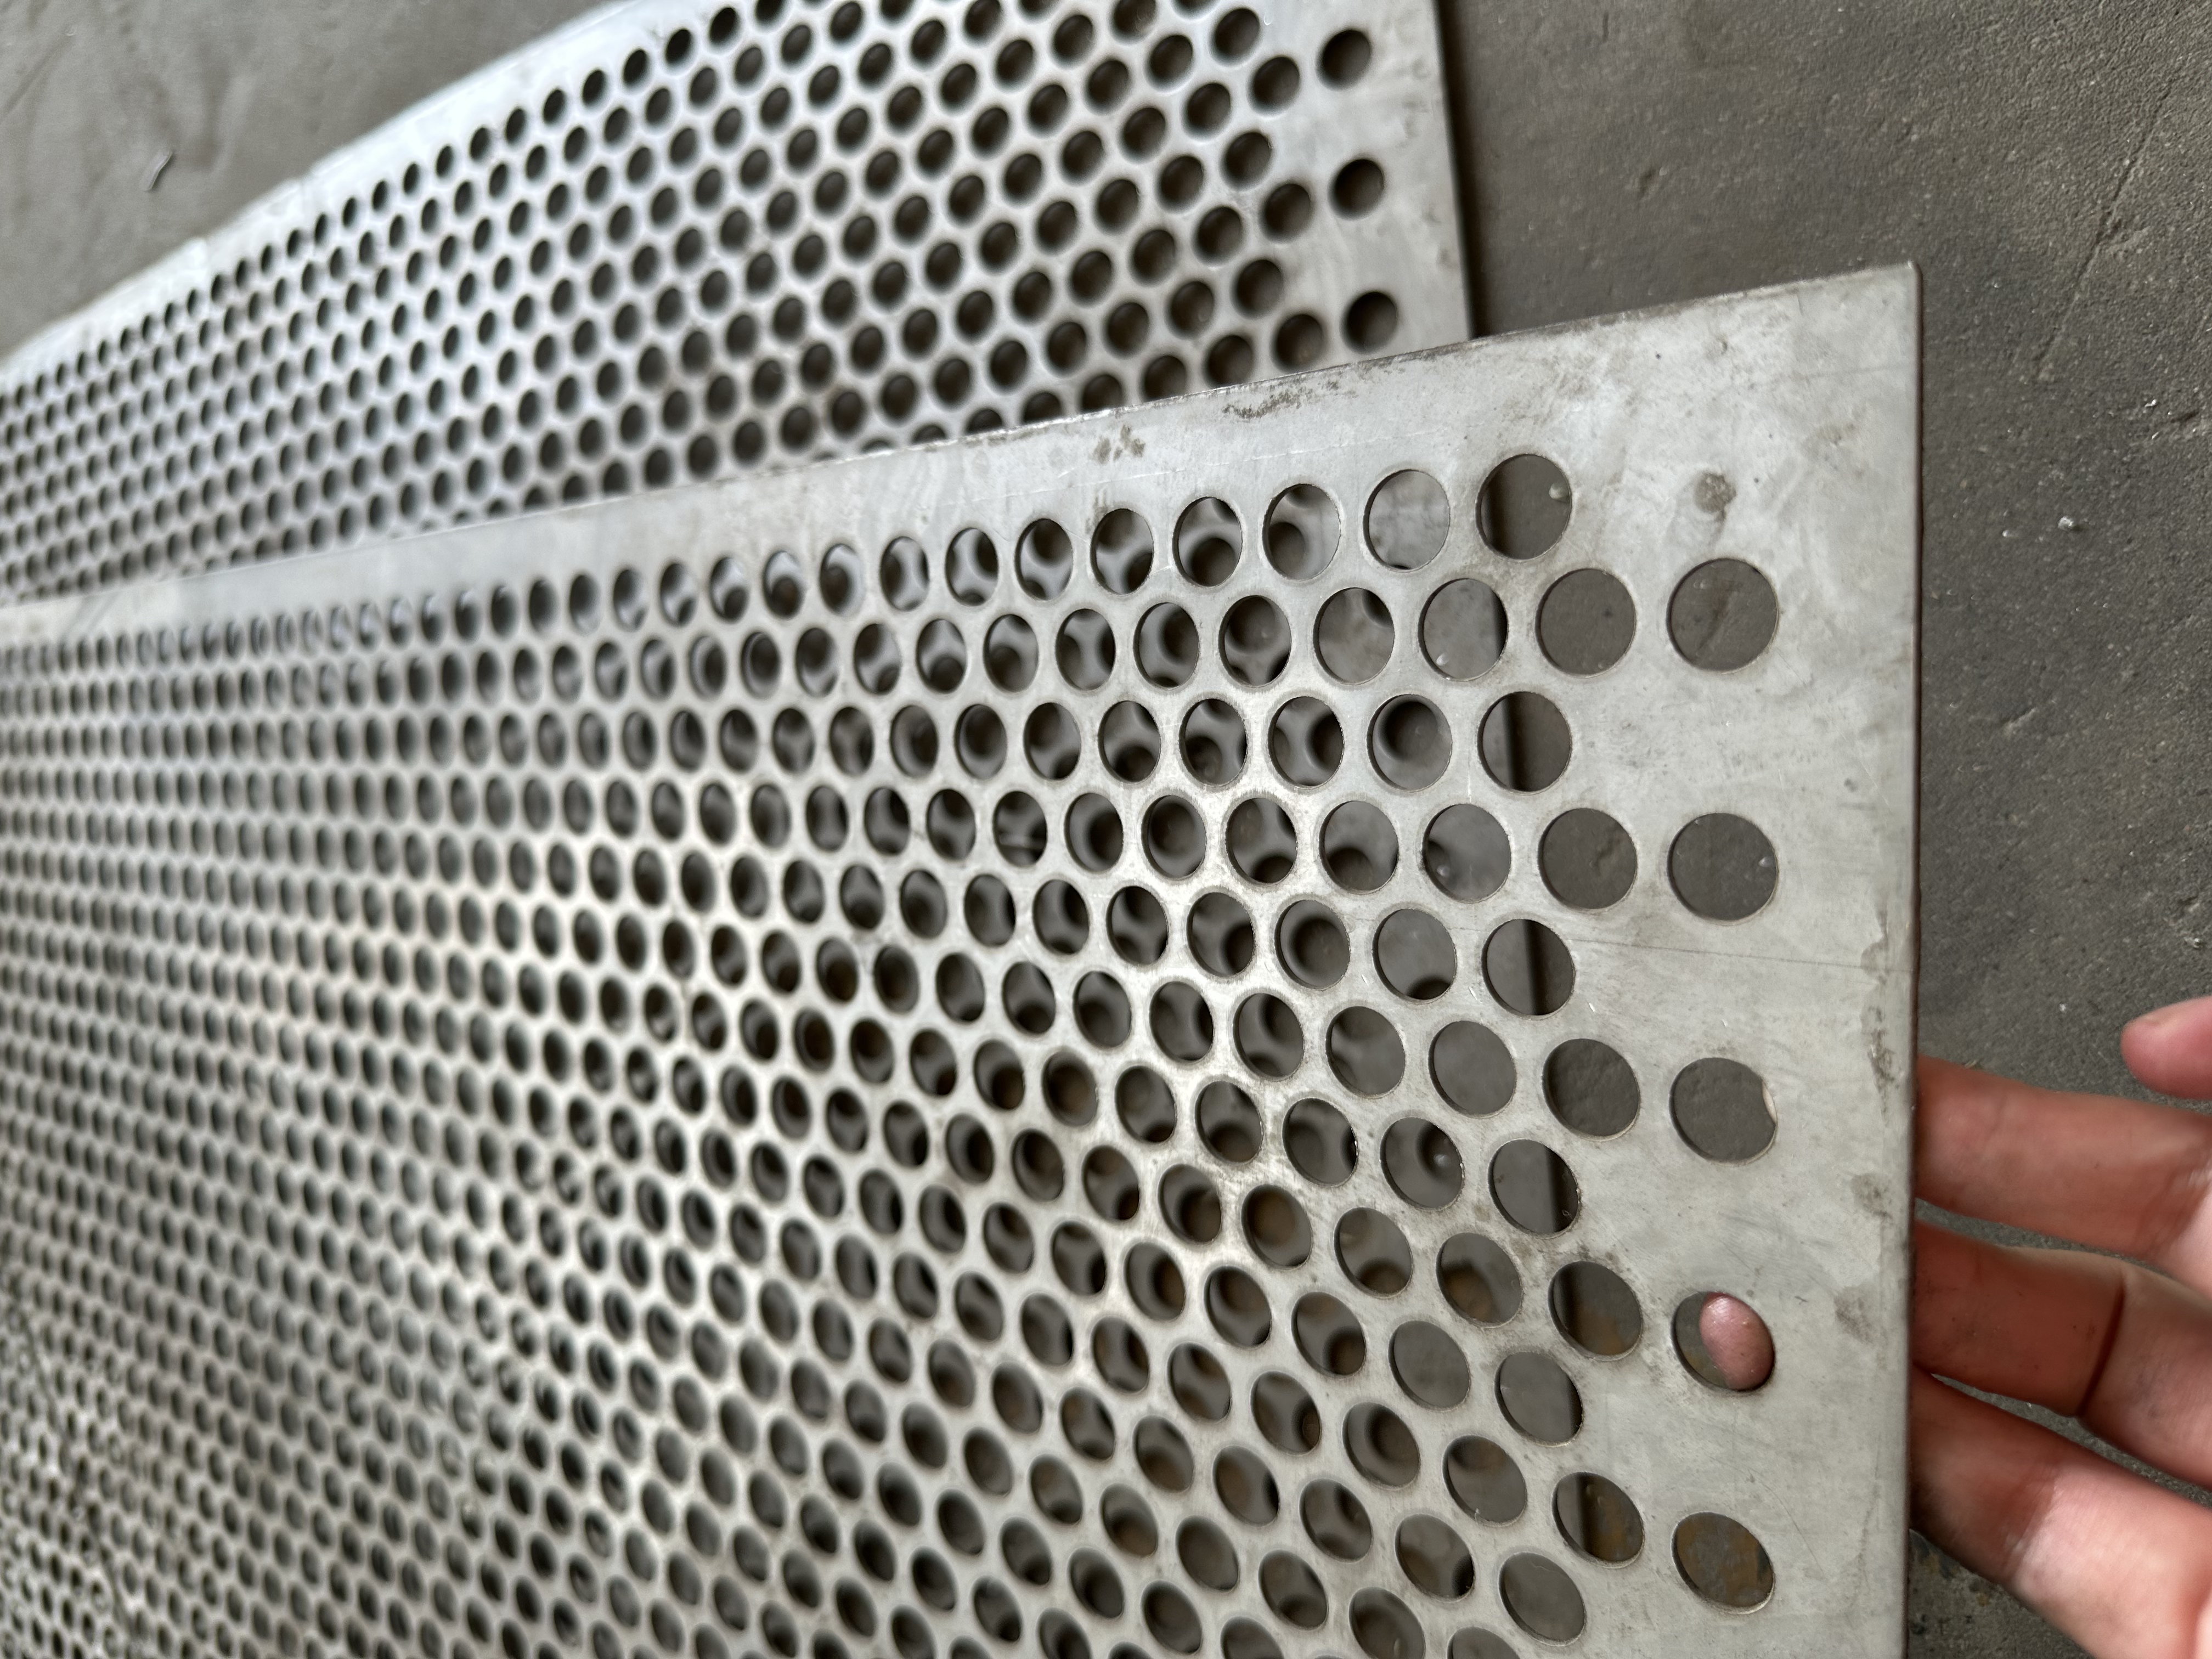
冲孔板制造厂的“靠谱”,最终落在设备分工合理、工序链条完整、精度控制有制度、成本结构透明这四件事上。安平汇昌在这几个维度上的配置——多类型冲孔设备分工、折弯焊接自有、质量独立汇报、源头区位采购——构成了一个可核查的制造基础。采购方带着具体图纸和上述问题去验厂,比看任何宣传材料都更能判断一家工厂能不能接住自己的订单。
Copyright © 2026 安平汇昌丝网制品有限公司 All Right Reserved 冀ICP备2026028295号-1 XML 技术支持:圆梦网络
微信

电话

